

3 ejemplos de robots colaborativos en la industria del metal y el mecanizado
En este artículo presentaremos tres casos de éxito del uso de robots colaborativos en la industria metalúrgica y de mecanizado, para mostrar cómo se materializan los resultados en la práctica, con cifras divulgadas por las propias empresas.
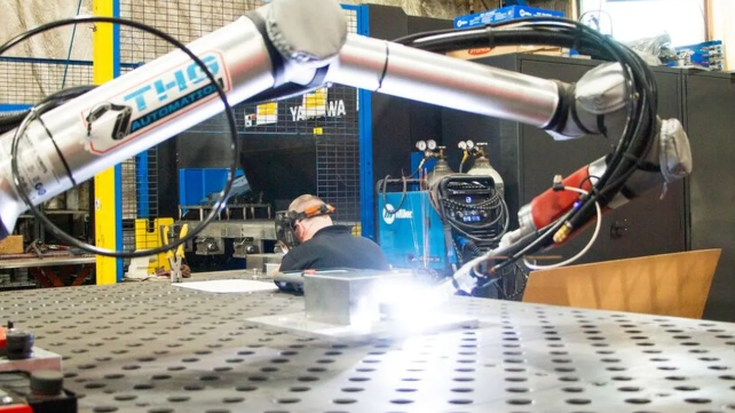
El uso de robots colaborativos en la industria del metal y el mecanizado ayuda a resolver dos problemas comunes del sector: pedidos cada vez más variados en lotes más pequeños y escasez de soldadores y operadores de CNC. La automatización tradicional no responde bien a ese escenario, porque exige una celda dedicada y un volumen alto para justificar la inversión.
Los robots colaborativos son compactos y pueden reubicarse entre aplicaciones con facilidad. Además, se integran a las máquinas que la planta ya tiene.
En este artículo presentamos tres casos de éxito del uso de cobots en el sector, para mostrar cómo se dan los resultados en la práctica (en soldadura, desbarbado y mantenimiento de máquinas), con las cifras divulgadas por las propias empresas.
Resumen ejecutivo
- Raymath (Ohio, EE. UU.): automatizó la soldadura MIG y TIG compleja y el mantenimiento de máquinas CNC con cobots UR10e. Resultado: 200% más de producción en soldadura, 600% en mecanizado y ROI en menos de 12 meses.
- Rivimetal (Grecia): usó un UR10 para el desbarbado y el paletizado de piezas fundidas de aluminio. Resultado: hasta 82% más de productividad y cientos de horas productivas adicionales por año.
- WST Fab (Wisconsin, EE. UU.): instaló un sistema de mantenimiento de máquinas con UR10e y, cuando la demanda cambió de un día para otro, reprogramó todo en pocos días. Hoy corre cerca de una docena de piezas diferentes en el mismo sistema.
- Ninguna de las tres empresas automatizó alto volumen. Todas enfrentaban alto mix, bajo volumen y falta de mano de obra calificada.
- En todos los casos, un integrador certificado entregó el sistema con transferencia completa de conocimiento, lo que permitió que el propio equipo reprogramara el cobot después.
Por qué es estratégico el uso de cobots en el sector del metal y el mecanizado
La industria del metal y el mecanizado convive con ciclos de vida de producto cada vez más cortos y pedidos cada vez más personalizados. Al mismo tiempo, los soldadores, operadores de CNC y ensambladores están entre los profesionales más difíciles de encontrar y retener.
Esa combinación genera un desafío operativo. La automatización tradicional sí resuelve el alto volumen, pero exige máquina dedicada, fijación específica e inversión alta. El trabajo manual, en cambio, es flexible, pero depende de gente que el mercado no ofrece. Ese contraste está entre las principales razones para invertir en robots colaborativos.
Los robots colaborativos en la industria del metal y el mecanizado ocupan exactamente ese punto intermedio. Son compactos, pueden reubicarse y trabajan al lado del equipo después de la evaluación de riesgos. En la práctica, mantienen alta la utilización de las máquinas sin exigir una nueva contratación en cada turno.
Traemos tres ejemplos que lo muestran en operaciones reales, con cifras publicadas por las propias empresas.
3 ejemplos de robots colaborativos en la industria del metal y el mecanizado
1. Raymath: soldadura TIG y MIG automatizada y mecanizado operando sin luces encendidas
La Raymath, fabricante de metales con sede en Ohio, tenía un problema de posicionamiento comercial antes de tener un problema técnico. Sus clientes querían reducir el número de proveedores y concentrar los pedidos en quien hiciera más.
El CEO Greg LeFevre venía del mundo de alto volumen y bajo mix, donde automatizar es simple. La fabricación bajo pedido en lámina metálica imponía lo opuesto: muchas piezas diferentes en volúmenes pequeños.
El giro ocurrió en la demostración del integrador certificado THG Automation. En cuatro horas, LeFevre programó 20 puntos de soldadura en las propias piezas que pretendía producir. La orden de compra salió esa misma noche.
Hoy Raymath opera cuatro celdas de soldadura MIG basadas en cobots UR10e. Dos operadores conducen dos celdas cada uno: mientras una suelda, el otro puesto se carga. Los cobots sueldan al doble de velocidad con la mitad de los operadores, en el mismo modelo descrito en nuestra guía sobre soldadura automatizada con cobots.
En la soldadura TIG de aluminio, antes hecha enteramente a mano, la ganancia es todavía más visible. Una pieza que tomaba 15 minutos pasó a salir en cinco o seis minutos. Otra bajó de tres o cuatro minutos a 30 o 40 segundos.
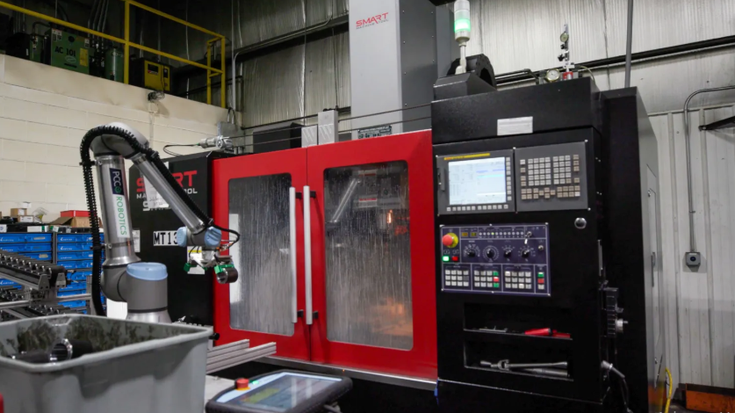
Ya en el mantenimiento de máquinas con cobots, la empresa acopló celdas ProFeeder a dos CNC Hurco de 3 y 5 ejes. Ese turno sin operador representa más de 600% de aumento de productividad en el mecanizado, con el mismo número de trabajadores. El ROI del conjunto llegó en menos de 12 meses.
“Tenemos 24 horas de tiempo de mecanizado donde nunca lo habíamos logrado antes.” — Greg LeFevre, CEO y presidente de Raymath
2. Rivimetal: desbarbado y paletizado sin cambiar el piso de producción
La Rivimetal, especialista griega en fundición de aluminio a alta presión, suministra piezas a armadoras como Daimler, BMW y Volkswagen. Fundada en 1970, necesitaba crecer en productividad justo cuando faltaba personal calificado.
Dos personas hacían el desbarbado manual de las piezas de aluminio. El problema no era su competencia, sino la fatiga: la productividad caía a lo largo del turno, de forma previsible e inevitable. Es el tipo de puesto que aparece con frecuencia en casos de ergonomía en el trabajo en la industria.
En alianza con el integrador Sabo Electric, la empresa implementó una solución modular con un cobot UR10. El robot posiciona la pieza en los múltiples ángulos que exige el esmerilado, paletiza el resultado y además cubre cada capa con lámina separadora.
Tres detalles del proyecto explican el costo bajo. Primero, una sola pinza ejecuta todas las tareas del ciclo. Segundo, una cámara garantiza un agarre seguro y flexibiliza la aplicación. Tercero, nada tuvo que cambiar en el layout del piso de producción.
El resultado fue un aumento de hasta 82% en la productividad y cientos de horas productivas agregadas por año. La confianza en el retorno llevó a Rivimetal a comprar un segundo UR10 para la misma tarea.
3. WST Fab: el cobot que cambió de pieza en pocos días
El caso de WST Fab, de Wisconsin, empieza con el peor escenario posible. El mismo día en que la empresa recibió su sistema de mantenimiento de máquinas con UR10e, diseñado específicamente para una pieza, el gran pedido de aquel cliente se cayó.
Con automatización tradicional, el sistema se habría convertido en un activo parado. Como el integrador certificado PCC Robotics trabaja con transferencia completa de conocimiento, el equipo interno reaccionó solo. En pocos días, reprogramó el cobot, adaptó la fijación e imprimió nuevas pinzas en 3D.
Hoy WST Fab corre cerca de una docena de piezas diferentes en el mismo sistema. Las pinzas duales optimizan el ciclo: descargan la pieza terminada y cargan la pieza en bruto en una sola acción. Ese aprovechamiento del mismo equipo en varias aplicaciones es justamente lo que orienta la elección de robots colaborativos para PyMEs.
La comparación financiera que hizo la empresa es directa. Según Charlie Lenn, gerente general, invertir 550,000 dólares en un robot industrial fijo, en lugar de cerca de un tercio de ese valor en un cobot más pesado que puede cambiar de lugar, parecía bastante menos seguro.
Timm Abel, gerente de operaciones, completa con el argumento que resume el caso: montar el cobot, ejecutar el trabajo y devolver la máquina a su estado original toma horas, no días.
¿Qué tienen en común los tres casos?
Ninguna de estas empresas automatizó porque produjera millones de piezas iguales. Todas automatizaron a pesar de no producirlas.
El patrón se repite en tres puntos:
- Perfil de producción: alto mix y bajo volumen, con cambios frecuentes;
- Escasez de mano de obra calificada, especialmente en soldadura y en el tercer turno;
- Presencia de un integrador certificado que entrega el sistema y enseña al equipo a mantenerlo.
Ese tercer punto suele subestimarse. En WST Fab, fue la transferencia de conocimiento lo que convirtió un pedido cancelado en una docena de piezas nuevas. En Raymath, un soldador manual sin experiencia previa en robótica se volvió operador de celda. Sin eso, la flexibilidad se queda en promesa de catálogo.
¿Quiere evaluar las ventajas de adoptar cobots en su operación? Hable con un especialista en cobots de Universal Robots o descargue el e-book de metal y mecanizado.
Preguntas frecuentes
¿Un cobot puede operar sin vallas de protección en el mecanizado?
Sí, siempre que la evaluación de riesgos de la aplicación lo autorice. La seguridad no depende solo del robot: la herramienta de fin de brazo, la pieza manipulada, la velocidad y el layout entran en la cuenta. Una soldadura o una pieza con rebaba cortante, por ejemplo, pueden exigir protección adicional incluso con un cobot. La decisión es siempre por aplicación, nunca por modelo.
¿Necesito cambiar mis máquinas CNC para automatizar con cobots?
No. En los casos de Raymath y WST Fab, los cobots se integraron a las máquinas existentes, incluidos centros Hurco de 3 y 5 ejes. Es justamente eso lo que diferencia el enfoque: la inversión recae sobre la celda de alimentación, no sobre la sustitución del parque de máquinas.
¿Qué modelo de cobot UR elegir para piezas más pesadas?
Depende del peso de la pieza sumado al de la pinza y del alcance necesario. La línea actual para el sector incluye el UR10g-1750 (8 kg de carga útil, 10 kg extendida, 1750 mm de alcance), el UR20-1750 (20 kg, 25 kg extendida) y el UR30-1300 (30 kg, 35 kg extendida, 1300 mm). Dimensione siempre con la herramienta instalada, no solo con la pieza.
Además de soldadura y mantenimiento de máquinas, ¿qué más hace un cobot en el sector?
Paletizado y embalaje de fin de línea, atornillado, remachado, ensamble a presión, lijado, desbarbado, acabado de superficies, fresado, perforación e inspección. La misma celda puede alternar entre varias de esas tareas conforme cambia la demanda.
¿Cómo estimar el ROI de un proyecto de cobot antes de comprar?
Levante cuatro cifras: horas de máquina ociosa por falta de operador, costo del retrabajo y el desperdicio de la tarea manual, horas extra o turnos tercerizados usados para cubrir picos, y costo de las incapacidades ligadas a esfuerzo repetitivo. Sume la ganancia anual de esas cuatro líneas y compárela con la inversión total de la celda, incluidas pinza, fijación, integración y capacitación. Los casos citados aquí quedaron en el rango de 12 meses o poco más.
Contáctenos para obtener más información

